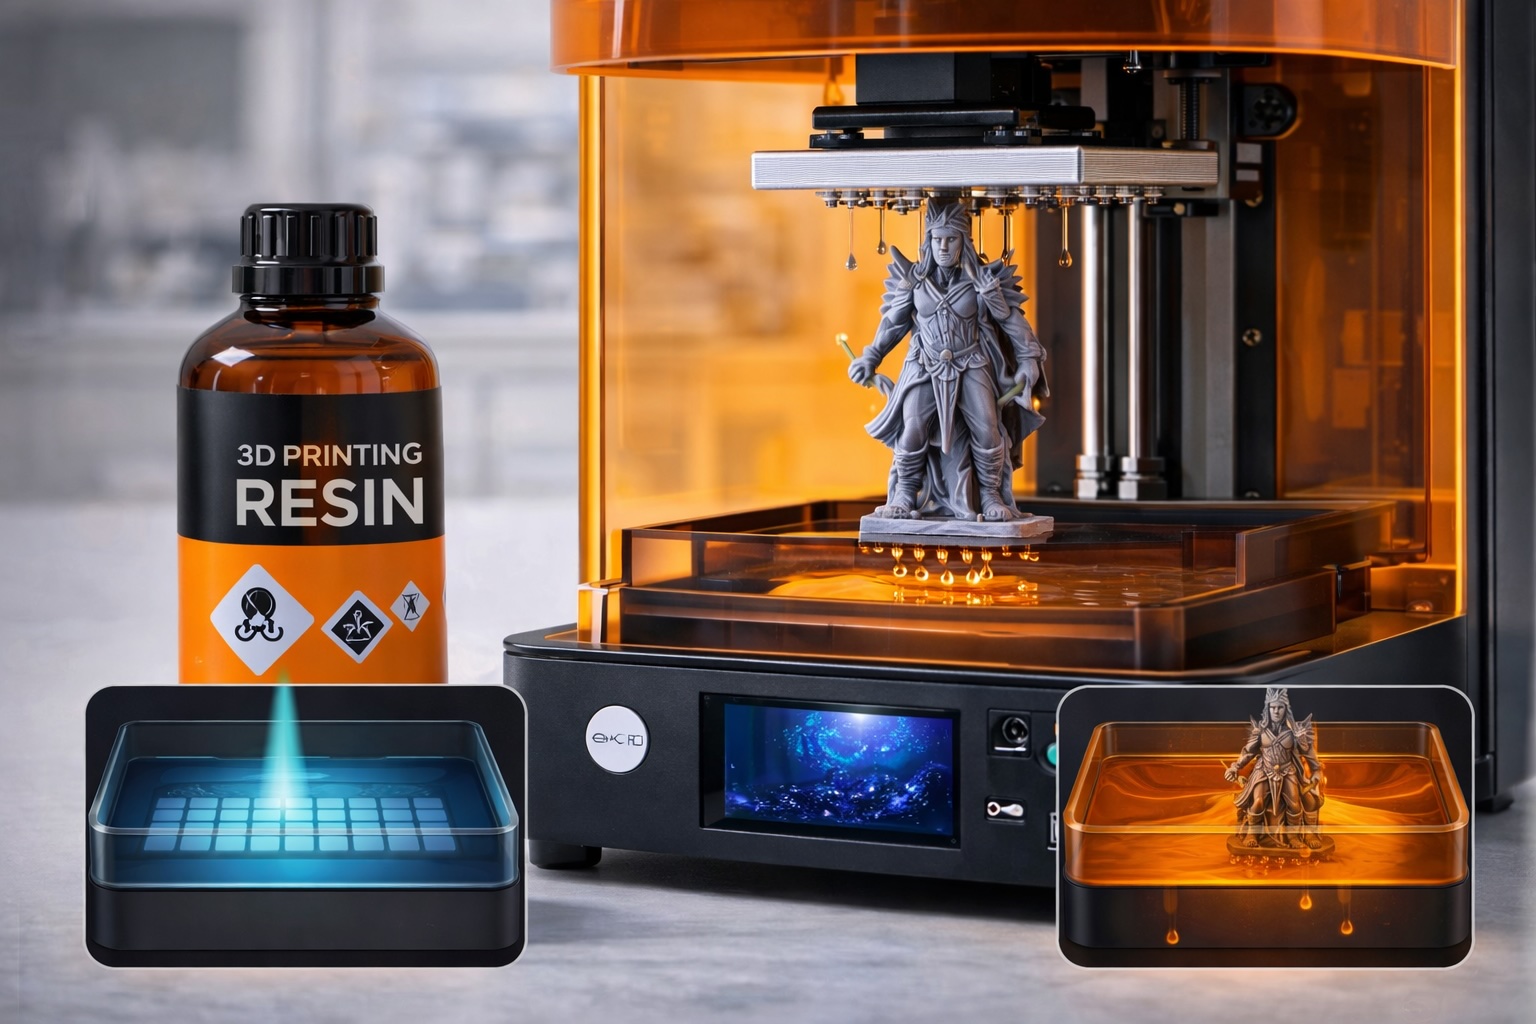
Se arrivi dalla FDM, la prima reazione davanti a una stampante 3D a resina è quasi sempre la stessa: sembra un’altra categoria di macchina. Niente bobina che gira, niente ugello, niente piano che si muove in avanti e indietro. Eppure il principio resta quello della stampa 3D: trasformare un modello digitale in un oggetto reale, solo che qui il materiale non viene fuso ma polimerizzato con la luce.
Capire come funziona una stampante 3D a resina serve per due motivi. Il primo è tecnico: senza conoscere il processo è facile sbagliare esposizione, lavaggio o post-curing. Il secondo è pratico: la resina dà dettagli molto superiori alla FDM, ma pretende più ordine, più attenzione e una gestione più rigorosa dei materiali. In questo articolo trovi il quadro completo, mentre aspetti specifici come LCD vs DLP vs SLA, quando scegliere la stampa a resina, vantaggi e limiti delle stampanti resina e come gestire la resina in sicurezza vengono approfonditi in articoli dedicati.
Il principio di funzionamento
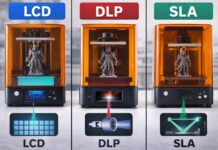
Una stampante a resina lavora partendo da una vaschetta trasparente riempita con resina fotopolimerica liquida. Sotto la vaschetta si trova la sorgente luminosa: nelle macchine più diffuse è un pannello UV controllato da uno schermo LCD monocromatico, in altre soluzioni può esserci un proiettore DLP o un laser. La luce colpisce solo le aree corrispondenti allo strato da solidificare, facendo indurire la resina in punti precisi.
Il pezzo non nasce appoggiato su un piano come nella FDM. Al contrario, si forma “appeso” alla piattaforma di stampa e viene costruito strato dopo strato con un movimento verticale. Dopo ogni esposizione la piattaforma si solleva, il layer appena formato si stacca dal film sul fondo della vasca, poi riscende per permettere la creazione dello strato successivo. È un processo semplice da descrivere ma delicato nell’equilibrio: esposizione, temperatura ambiente, orientamento del modello e supporti incidono tutti sul risultato finale.
I componenti principali
I blocchi fondamentali di una macchina a resina sono pochi, ma ciascuno ha un ruolo preciso. La vasca contiene la resina e di solito monta un film trasparente sul fondo, spesso FEP o materiali equivalenti come PFA o nFEP. Questo film deve lasciar passare la luce e insieme consentire il distacco del layer dopo ogni esposizione. Se è graffiato, opacizzato o troppo teso male, la qualità cala e i fallimenti aumentano.
La piattaforma di stampa è il supporto metallico su cui il pezzo si ancora durante i primi strati. Una buona adesione iniziale è cruciale: se il modello non resta attaccato alla piattaforma, lo trovi attaccato al fondo vasca e la stampa è da rifare. Poi c’è l’asse Z, che muove la piattaforma con precisione micrometrica, e l’unità ottica, cioè il sistema che definisce lo strato. Qui nasce gran parte della differenza tra macchine economiche e modelli più raffinati: uniformità della luce, definizione reale del pixel, stabilità meccanica e qualità dello schermo fanno la differenza.
Come si forma ogni layer
Il ciclo di stampa a resina ruota attorno a quattro fasi. Prima la piattaforma si posiziona a una distanza minima dal fondo della vasca, pari allo spessore del layer. Poi la luce UV espone il profilo dello strato per un tempo definito. Finita l’esposizione, la piattaforma si solleva per permettere il distacco del layer dal film. Infine torna in posizione per il layer successivo.
Gli spessori più comuni stanno fra 0,03 e 0,05 mm quando si vuole un buon dettaglio, ma si può scendere anche a 0,02 mm per miniature o salire verso 0,1 mm per pezzi meno critici. Il tempo di esposizione dipende dalla resina, dalla potenza della sorgente luminosa e dalla stampante. I bottom layers, cioè i primi strati, richiedono in genere esposizioni molto più lunghe del resto del pezzo proprio per garantire adesione alla piattaforma.
- Layer height tipico: 0,03–0,05 mm
- Bottom layers frequenti: 4–8
- Esposizione normale: circa 1,5–3,5 secondi sulle LCD moderne
- Bottom exposure: spesso 20–40 secondi, a seconda della resina
Perché supporti e orientamento contano
Nella stampa a resina non basta caricare il file e partire. L’orientamento del modello influisce su qualità, resistenza dei supporti, forza di distacco e consumo di materiale. Un pezzo messo piatto può sembrare più intuitivo, ma spesso genera grandi superfici da staccare a ogni layer e questo aumenta il rischio di fallimenti, deformazioni o segni visibili.
Per questo molti modelli vengono inclinati di 20–45 gradi e supportati in punti strategici. I supporti servono sia a tenere il pezzo sospeso sia a reggere isole e sporgenze che altrimenti resterebbero senza base nei primi layer. Qui nasce una delle differenze operative più nette rispetto alla FDM: il successo della stampa dipende tanto dalla preparazione del file quanto dalla macchina. Uno slicer ben usato vale quasi quanto una stampante migliore.
Lavaggio e post-curing
Quando la stampa esce dalla macchina non è pronta. Il pezzo è rivestito di resina liquida e la polimerizzazione non è ancora completata. Prima va lavato, di solito con alcol isopropilico o con i liquidi consigliati dal produttore della resina, poi asciugato e infine sottoposto a post-curing UV. Saltare o fare male uno di questi passaggi significa ritrovarsi con superfici appiccicose, dettagli sporchi o proprietà meccaniche non stabili.
Il lavaggio rimuove la resina non indurita dalle superfici e dalle cavità. Il curing finale completa l’indurimento e stabilizza il pezzo. Il tempo corretto dipende da dimensione, colore e tipo di resina: una miniatura sottile e una parte funzionale spessa non richiedono lo stesso trattamento. Troppo poco curing lascia il pezzo fragile o instabile; troppo curing può renderlo più rigido e in certi casi più incline a rompersi.
Cosa cambia rispetto alla FDM
Il vantaggio più evidente della resina è il dettaglio. Testi piccoli, texture fini, miniature, gioielleria, dentale e prototipi estetici vengono molto meglio rispetto alla maggior parte delle FDM domestiche. Anche le superfici curve risultano più pulite, con layer quasi invisibili già senza carteggiatura pesante.
Il rovescio della medaglia è altrettanto chiaro: area di lavoro spesso più limitata, materiali più sporchi da gestire, necessità di DPI, odori, tempi extra di lavaggio e curing. Inoltre le resine standard non sono quasi mai la scelta giusta per pezzi sottoposti a urti importanti. Per capire bene dove conviene usarla ha senso leggere anche stampanti resina: vantaggi e limiti.
Quando la stampa a resina ha senso
La risposta onesta è semplice: quando il dettaglio conta più della praticità. Miniature, modelli da esposizione, prototipi estetici, piccoli componenti con geometrie fini, master per stampi o fusioni e alcuni usi professionali sono il terreno naturale di questa tecnologia. Se invece vuoi oggetti grandi, economici, rapidi da produrre e facili da rifare, la FDM resta spesso più sensata.
La resina non è una tecnologia migliore in assoluto. È una tecnologia più adatta a certe esigenze e meno adatta ad altre. Questo è il punto che conviene fissare subito, senza miti.
Gli errori da evitare
I principianti sbagliano quasi sempre nelle stesse aree: espongono troppo o troppo poco, lavano male i pezzi, sottovalutano i supporti, toccano la resina senza protezioni, trascurano il controllo del film vasca. Un altro errore classico è usare impostazioni trovate online come fossero universali. Non lo sono. Ogni resina e ogni stampante hanno un comportamento leggermente diverso.
Il metodo corretto è più noioso ma funziona: test di esposizione, poche variabili alla volta, manutenzione regolare della vasca, filtro della resina prima di rimetterla in bottiglia e area di lavoro pulita. La stampa a resina premia chi lavora con ordine, non chi improvvisa.
FAQ
La stampa a resina è più precisa della FDM?
Sì, in termini di dettaglio superficiale e piccole geometrie la resina è di solito più precisa. Non significa però che sia migliore per ogni oggetto.
Una stampante a resina usa sempre laser?
No. Le macchine domestiche più diffuse oggi usano soprattutto tecnologia LCD con luce UV. Il laser è tipico della SLA classica.
Serve sempre il post-curing?
Sì, quasi sempre. Il pezzo appena stampato non è considerato finito senza lavaggio e polimerizzazione finale.
La resina puzza molto?
Dipende dalla formula, ma odori e vapori esistono. Per questo servono ventilazione adeguata e gestione attenta dell’area di lavoro.