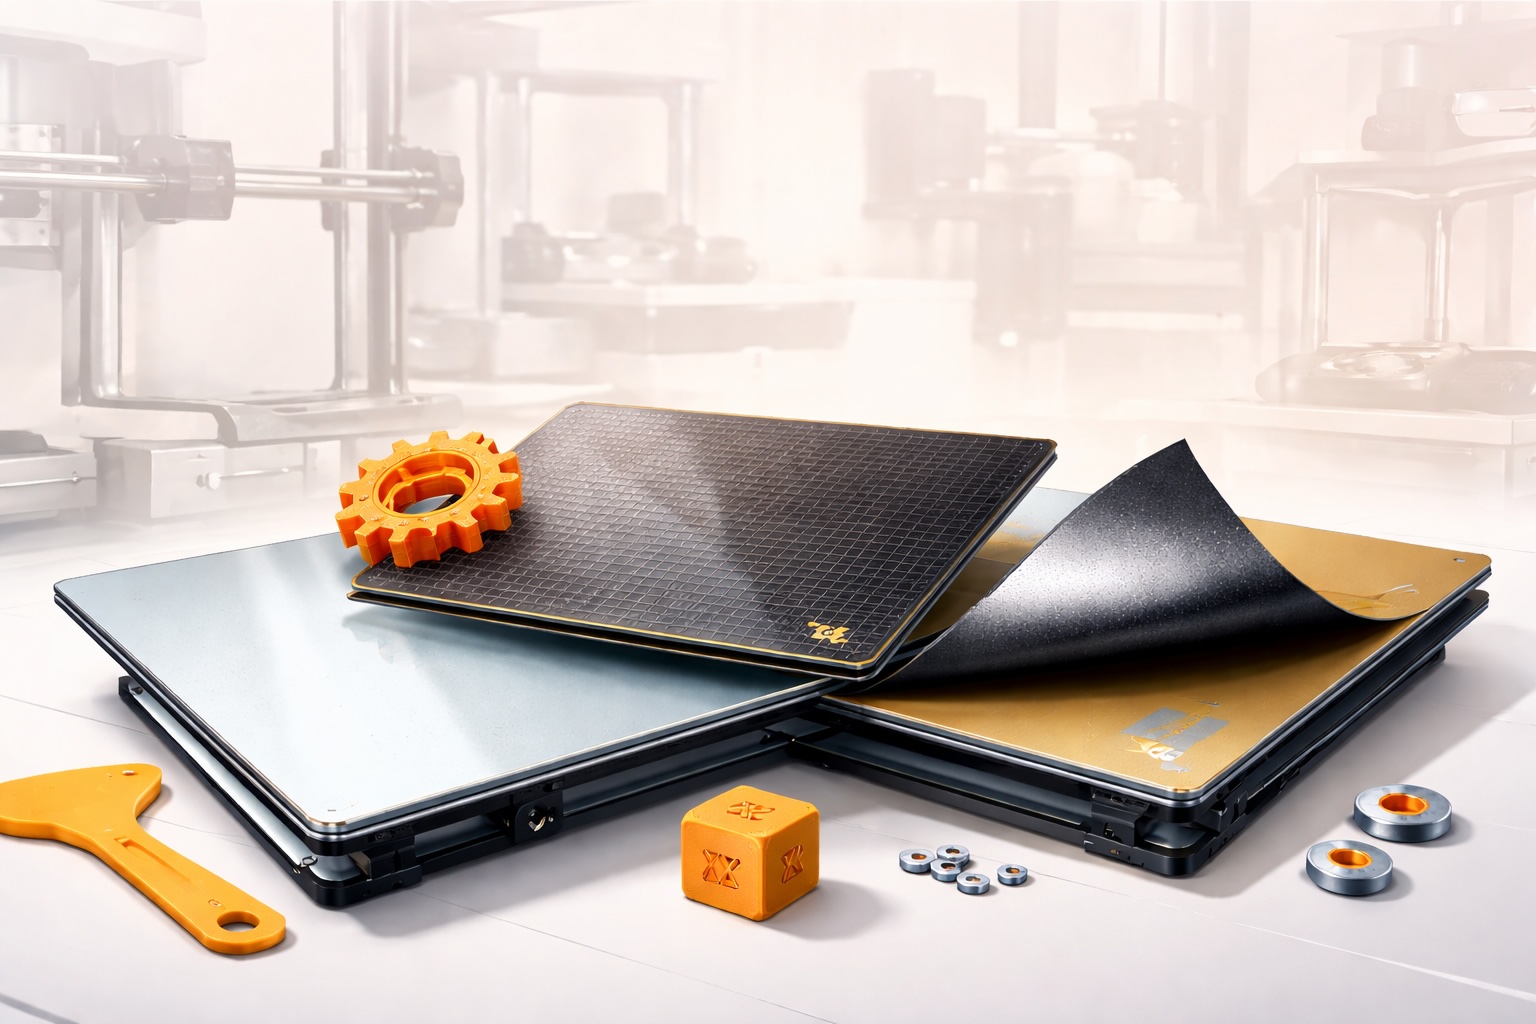
Il primo layer sembra aderire, poi un angolo si alza lentamente e rovina tutto. Oppure il pezzo si incolla troppo e per staccarlo finisci quasi per piegare il modello. In molti casi il problema non è la temperatura in sé, ma la superficie. Il confronto tra piani di stampa: vetro, PEI, magnetici conta molto più di quanto sembri, perché il piano decide adesione, comodità d’uso, manutenzione e ripetibilità delle stampe.
Il vetro: pulito, regolare, prevedibile
Il vetro resta una soluzione amata da chi cerca planarità e superficie abbastanza uniforme. Offre un piano stabile e facile da pulire, e con PLA può funzionare molto bene intorno a 50–60 °C se la superficie è davvero pulita. Il limite è che l’adesione non sempre è la più aggressiva del mondo, soprattutto su pezzi complessi o materiali più esigenti. A volte serve un aiuto esterno, come colla stick o altri sistemi di supporto all’adesione.
Il vetro è quindi ordinato e prevedibile, ma non sempre il più pratico se cerchi massima rapidità d’uso.
Il PEI: adesione molto efficace
Il PEI è oggi una delle superfici più apprezzate perché offre un equilibrio molto convincente tra adesione in stampa e rilascio a freddo. Con PLA, PETG e molti altri materiali può dare risultati eccellenti, ma bisogna usarlo bene. Il PETG, per esempio, può aderire fin troppo su alcune superfici PEI lisce e richiedere attenzione per non danneggiarle. Anche qui la pulizia conta parecchio: alcool isopropilico e manutenzione regolare fanno una differenza enorme.
Se cerchi una superficie moderna e molto pratica, il PEI è spesso il punto di arrivo più sensato per una FDM domestica seria.
I piani magnetici flessibili
I sistemi magnetici flessibili hanno un vantaggio brutale nella vita reale: il pezzo si rimuove piegando la piastra. Questo da solo li rende comodissimi. Inoltre molti sono rivestiti proprio in PEI, unendo quindi comodità di estrazione e buona adesione. Il punto delicato è la qualità del sistema magnetico e della piastra stessa. Se materiali e tolleranze sono mediocri, nel tempo possono emergere problemi di stabilità, tenuta o planarità.
Per uso quotidiano, comunque, sono tra le soluzioni più pratiche e meno noiose da gestire.
Quale piano va meglio con i materiali
Con PLA il vetro può andare bene, il PEI va spesso molto bene e i magnetici con rivestimento corretto sono comodissimi. Con PETG bisogna fare più attenzione all’adesione eccessiva, specialmente su certe superfici PEI lisce. Con ABS e materiali più difficili entrano in gioco temperatura del bed, ambiente stabile e gestione termica complessiva. Valori indicativi realistici: PLA circa 50–60 °C, PETG 70–85 °C, ABS 90–110 °C. Ma la superficie cambia il comportamento anche a parità di temperatura.
Il piano non è mai solo “caldo o freddo”: è un sistema di contatto tra materiale, texture e gestione termica.
Come scegliere senza complicarsi la vita
Se vuoi una soluzione economica e ordinata, il vetro resta valido. Se vuoi il miglior equilibrio generale, il PEI è spesso la scelta più sensata. Se vuoi massima praticità d’uso quotidiano, un buon piano magnetico flessibile è difficilmente battibile. La scelta ha senso solo se resta coerente con la tua stampante e con il tipo di pezzi che produci. Per capire il contesto generale del processo conviene partire da funzionamento di una stampante 3D FDM; per il ruolo del piano nella macchina serve anche componenti chiave della macchina.
FAQ
Il vetro è superato?
No. È ancora valido, soprattutto per chi cerca planarità e semplicità, ma oggi spesso è meno pratico di PEI e piastre flessibili.
Il PEI è sempre la scelta migliore?
Spesso sì per equilibrio generale, ma va usato e pulito bene, e con PETG richiede attenzione per non avere adesione eccessiva.
Perché i piani magnetici piacciono tanto?
Perché permettono di staccare i pezzi molto più facilmente piegando la piastra, senza fare leva sul modello.