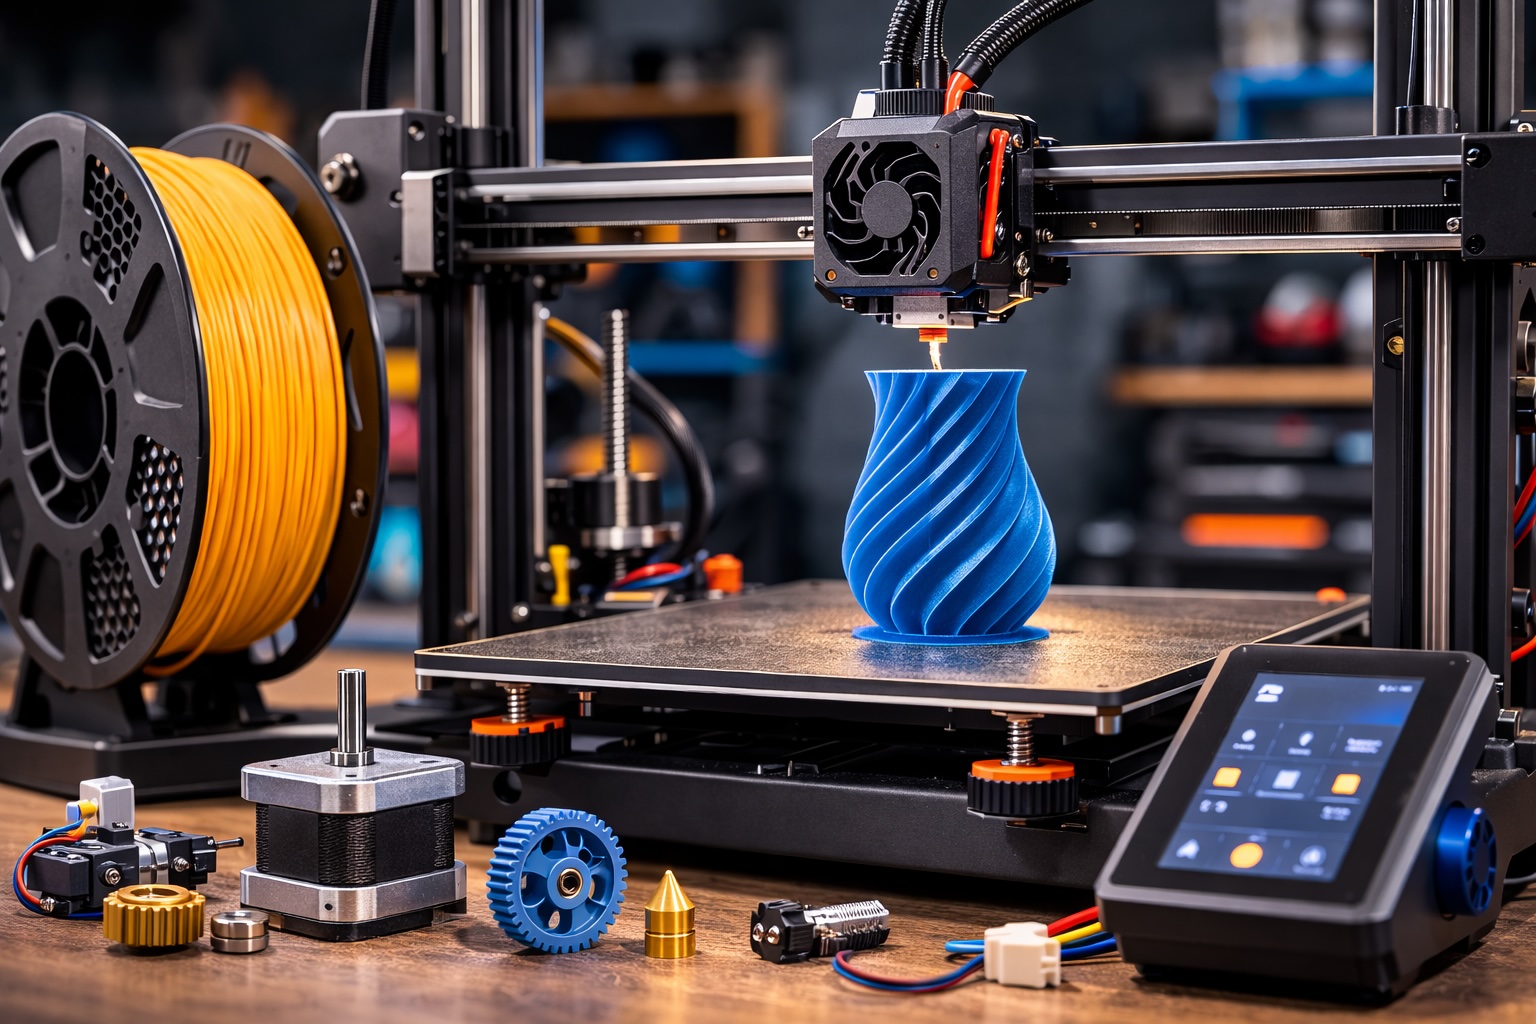
La stampa viene male e la colpa non è “della stampante” in astratto. Quasi sempre è di un componente preciso. Una FDM è un sistema semplice solo in apparenza: se uno dei pezzi critici lavora male, il difetto si vede subito sul modello. Capire i componenti principali di una stampante FDM non è teoria da manuale; è il modo più rapido per leggere i problemi, fare diagnosi sensate e comprare con un minimo di cervello.
Telaio, assi e movimento
Il telaio è la base meccanica della macchina. Se flette, vibra o non tiene bene le quote, tutto il resto peggiora. Gli assi X, Y e Z muovono testina o piano seguendo le coordinate del file generato dallo slicer. Qui entrano in gioco cinghie, pulegge, guide e motori stepper. Cinghie troppo lente possono favorire layer shift o dettagli molli; guide sporche o poco scorrevoli introducono attriti; vibrazioni e accelerazioni aggressive generano ghosting sulle superfici verticali.
Una macchina apparentemente “potente” ma meccanicamente mediocre stampa peggio di una più modesta ma ben assemblata. È banale, ma molti lo capiscono dopo aver già buttato materiale.
Estrusore e hotend
L’estrusore ha il compito di spingere il filamento in modo regolare. L’hotend, invece, lo porta alla temperatura corretta e lo prepara alla deposizione. Se l’estrusore trascina male o macina il filamento, compaiono sottoestrusione e discontinuità. Se l’hotend è instabile o sporco, la portata cambia e la superficie peggiora. Con PLA i valori tipici stanno spesso tra 190 e 220 °C; con PETG tra 220 e 250 °C. Ma non basta impostare numeri plausibili: serve che il sistema termico li mantenga con continuità.
Il tipo di estrusore conta molto soprattutto con materiali flessibili e ritrazioni frequenti. La differenza pratica tra i due schemi principali è approfondita in differenza tra estrusore diretto e Bowden.
Ugello e diametro di stampa
L’ugello è la parte finale del percorso del materiale, e pesa tantissimo sulla qualità reale. Il diametro standard da 0,4 mm resta il compromesso migliore tra dettaglio, affidabilità e velocità. Un ugello da 0,2 mm aumenta la precisione ma rallenta e richiede più controllo. Uno da 0,6 o 0,8 mm accelera e aiuta su pezzi grandi e robusti, ma sacrifica finezza. Anche il materiale conta: ottone per uso generale, acciaio temprato per filamenti abrasivi, ugelli più specialistici per scenari particolari.
Se l’ugello è consumato, parzialmente ostruito o semplicemente inadatto, il difetto si vede in fretta. Per questo il tema merita un approfondimento autonomo in materiali e diametri degli ugelli.
Piano di stampa e adesione
Il piano di stampa decide la sorte del primo layer. Se aderisce male, tutta la stampa è a rischio. Se aderisce troppo, la rimozione del pezzo diventa un problema. Superfici diverse cambiano molto il comportamento: vetro, PEI, piastre magnetiche flessibili. Anche la temperatura del bed è fondamentale: PLA spesso lavora bene intorno a 50–60 °C, PETG circa 70–85 °C, ABS anche 90–110 °C. Ma il piano va anche pulito bene, e l’alcool isopropilico spesso risolve più problemi di quanto si voglia ammettere.
Il confronto pratico tra superfici è sviluppato in vetro, PEI e piatti magnetici.
Raffreddamento ed elettronica
Le ventole non sono un dettaglio secondario. Il raffreddamento pezzo è cruciale soprattutto con PLA, bridging e overhang. Troppo poco raffreddamento peggiora dettagli e ponti; troppo raffreddamento su materiali come ABS può aumentare tensioni e deformazioni. Anche l’elettronica incide: scheda, sensori, alimentazione e firmware devono mantenere movimenti e temperature stabili. Non sono componenti “visibili” come ugello o piano, ma quando lavorano male la stampa diventa incoerente.
FAQ
Qual è il componente più importante in una FDM?
Non ce n’è uno solo, ma estrusore, hotend, ugello e piano incidono più direttamente sulla qualità di stampa.
Perché il telaio conta così tanto?
Perché rigidità e stabilità meccanica riducono vibrazioni, errori dimensionali e artefatti sulle superfici.
Quando conviene cambiare l’ugello?
Quando noti perdita di precisione, estrusione irregolare o usi spesso filamenti abrasivi che lo consumano più rapidamente.