La stampa 3D FDM sembra semplice solo finché la guardi da fuori. Il filamento entra, l’ugello si scalda, il pezzo cresce strato dopo strato. Poi fai la prima stampa davvero e capisci subito che la macchina lavora bene solo quando meccanica, temperatura, piano e slicer stanno collaborando. Capire come funziona una stampante 3D FDM serve proprio a questo: non a recitare teoria, ma a capire perché un pezzo viene bene, perché un altro fallisce e dove intervenire quando qualcosa non torna.
La tecnologia FDM è oggi la più diffusa nella stampa 3D domestica. Costa meno della resina, è più flessibile per molti usi pratici e permette di lavorare con materiali molto diversi. Però ha limiti precisi, e ignorarli porta quasi sempre a stampe mediocri.
Come lavora la tecnologia FDM
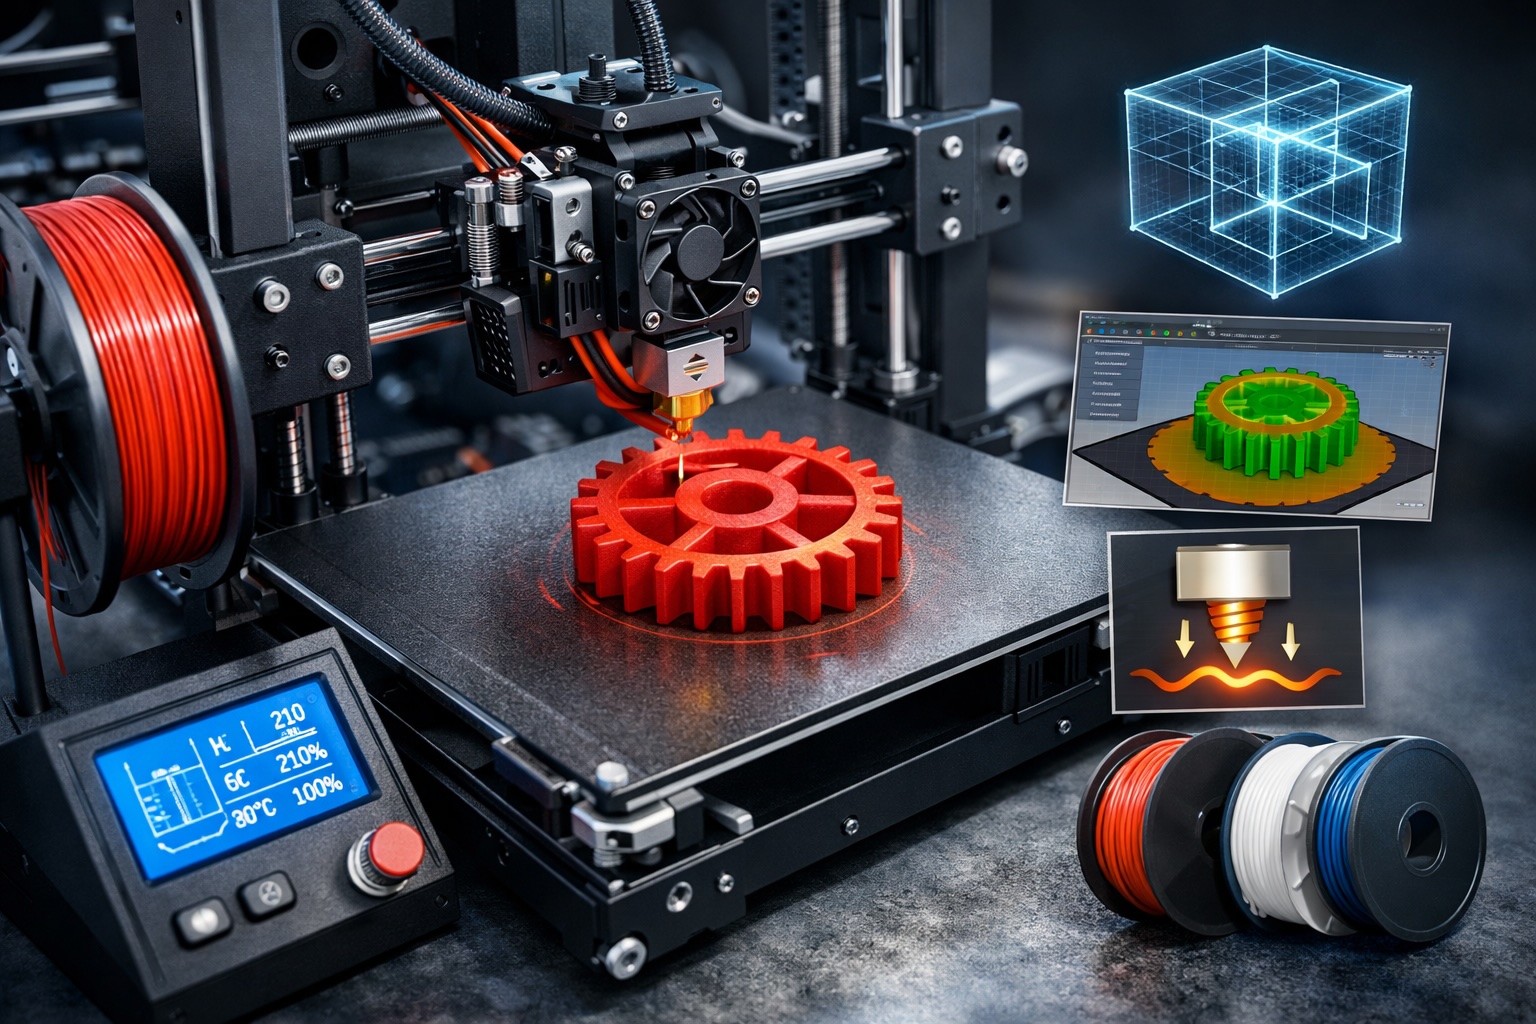
FDM significa, in sostanza, deposizione di materiale fuso. La stampante prende un filamento termoplastico, lo spinge dentro un hotend, lo porta alla temperatura corretta e lo deposita seguendo un percorso calcolato dallo slicer. Il modello non nasce in un colpo solo: viene costruito in centinaia o migliaia di strati sovrapposti. È qui che la teoria incontra la pratica. Se il materiale esce troppo freddo, gli strati si legano male. Se esce troppo caldo, compaiono fili, superfici molli o dettagli impastati. Se il primo strato aderisce male al piano, tutta la stampa diventa instabile. Per questo la FDM non è una tecnologia “automatica” nel senso pigro del termine. Funziona bene quando ogni passaggio è sotto controllo.
Con materiali comuni come PLA i range realistici sono spesso questi: ugello circa 190–220 °C, piano 50–60 °C, velocità tra 40 e 70 mm/s. Con PETG si sale di solito a 220–250 °C sull’ugello e 70–85 °C sul piano. Questi valori non sono dogmi, ma punti di partenza credibili.
Dal modello STL al pezzo finito
La stampante non capisce da sola un file 3D. Prima serve lo slicer, cioè il software che trasforma il modello in istruzioni macchina. Cura, PrusaSlicer e OrcaSlicer fanno esattamente questo: leggono il file, decidono il percorso dell’ugello, impostano altezza layer, pareti, infill, supporti, velocità e temperature. Quando si dice che una stampa è “impostata male”, nella maggior parte dei casi il problema nasce qui.
Un layer da 0,12 mm punta più alla finitura; uno da 0,20 mm è spesso il compromesso migliore; uno da 0,28 mm accelera il lavoro ma sacrifica dettaglio. Anche l’infill cambia molto: 10–20% per oggetti leggeri, 30–40% per parti più funzionali. In altre parole, la qualità finale non dipende solo dalla stampante, ma da come il file viene tradotto in movimento reale. Per questo, se vuoi una panoramica sui limiti pratici della macchina, ha senso passare anche da vantaggi e limiti della tecnologia FDM.
I componenti che fanno la differenza
Una FDM è meno misteriosa di quanto sembri: telaio, motori, cinghie, scheda, estrusore, hotend, ugello, piano di stampa e sistema di raffreddamento. Ognuno ha un compito preciso, ma alcuni pesano più di altri sulla qualità finale. L’estrusore deve spingere il filamento in modo costante; l’hotend deve fondere in modo stabile; l’ugello deve depositare con precisione; il piano deve offrire una superficie prevedibile; il raffreddamento deve aiutare il materiale a solidificare senza deformarlo.
Quando uno solo di questi elementi lavora male, il difetto si vede. Un’estrusione incoerente produce pareti irregolari. Un piano sporco o poco adatto peggiora il primo layer. Un ugello usurato fa perdere dettaglio. Se vuoi entrare più a fondo nella meccanica, il passo naturale successivo è componenti chiave della macchina, mentre per la differenza tra sistemi di trascinamento conviene leggere differenza tra estrusore diretto e Bowden.
Materiali, ugelli e piano di stampa
La stessa stampante si comporta in modo diverso a seconda del materiale usato. Il PLA è facile, abbastanza tollerante e adatto a iniziare. Il PETG è più robusto ma tende più facilmente allo stringing. L’ABS richiede ambiente stabile e soffre correnti d’aria e warping. Il TPU introduce il tema della flessibilità e mette subito in discussione la qualità del sistema di estrusione. In parallelo cambiano anche gli accessori giusti. Un ugello in ottone va benissimo per PLA e PETG, ma con filamenti abrasivi può consumarsi in fretta; diametri diversi cambiano dettaglio e tempi di stampa. Lo stesso vale per il piano: vetro, PEI e superfici magnetiche non si comportano allo stesso modo.
Qui non serve romanticismo da maker. Serve scegliere bene. E infatti due letture naturali dentro questo cluster sono materiali e diametri degli ugelli e vetro, PEI e piatti magnetici.
Vantaggi reali e limiti da accettare
La forza della FDM è chiara: costo d’ingresso relativamente basso, materiali economici, manutenzione accessibile, buona versatilità per prototipi, staffe, organizer, supporti, ricambi semplici e oggetti d’uso. Inoltre permette di imparare molto sulla logica della stampa 3D, perché rende visibili quasi tutti gli errori. Dall’altra parte, i limiti non spariscono per magia. Le superfici mostrano gli strati, i tempi di stampa possono diventare lunghi, i dettagli molto fini sono inferiori rispetto alla resina e alcune geometrie richiedono supporti che peggiorano la finitura.
La FDM è quindi una tecnologia eccellente quando viene usata per ciò che sa fare bene. Se la tratti come una scorciatoia universale, delude. Se la capisci, invece, diventa una macchina incredibilmente utile.
Quando una FDM è la scelta giusta
Una stampante 3D FDM è la scelta giusta quando vuoi imparare, produrre oggetti funzionali, fare prototipi, stampare spesso e tenere basso il costo per pezzo. È molto meno sensata se il tuo obiettivo principale è il micro-dettaglio estetico o la finitura quasi da stampo senza lavoro successivo. Per un uso domestico serio, però, resta la tecnologia più equilibrata.
Il punto centrale è questo: capire il funzionamento della FDM ti fa risparmiare tempo, materiale e frustrazione. Non elimina gli errori, ma ti dà il metodo per leggerli. Ed è esattamente da qui che conviene partire prima di approfondire componenti, estrusori, ugelli e superfici di stampa.
FAQ
Una stampante FDM è adatta a chi inizia?
Sì, soprattutto se si parte con PLA e con una macchina già abbastanza stabile. Richiede comunque un minimo di pratica su piano, slicer e materiali.
Qual è la differenza principale tra FDM e resina?
La FDM deposita filamento fuso strato dopo strato; la resina polimerizza un liquido fotosensibile. La FDM è più versatile e pratica, la resina vince sul dettaglio fine.
Quali sono i parametri più importanti all’inizio?
Temperatura ugello, temperatura piano, altezza layer, velocità di stampa e adesione del primo strato. Sono quelli che spostano di più il risultato.
Perché il primo layer conta così tanto?
Perché è la base meccanica di tutta la stampa. Se aderisce male, il pezzo può muoversi, deformarsi o staccarsi durante il lavoro.